
Ký hiệu A216, A105 là gì? 7 thông số kỹ thuật chọn van chính xác 100%
Mục lục
Việc chỉ định sai vật liệu giữa thép đúc và thép rèn là nguyên nhân hàng đầu dẫn đến sự cố rò rỉ, nứt vỡ van dưới áp suất cao, gây dừng máy đột ngột và làm lãng phí tới 30–40% chi phí vận hành, bảo trì của nhà máy.
Trong kỹ thuật van công nghiệp, ký hiệu A216 (phổ biến nhất là A216 WCB) đại diện cho mác thép carbon đúc (Cast Carbon Steel), chuyên dùng cho thân van kích thước trung bình và lớn vận hành ở áp suất, nhiệt độ vừa phải.
Trong khi đó, ký hiệu A105 là mác thép carbon rèn (Forged Carbon Steel), được ứng dụng cho van cỡ nhỏ, mặt bích và phụ kiện đòi hỏi mật độ kim loại cao cùng khả năng chịu áp lực cực lớn.
Bài viết này sẽ mang đến cho bạn bảng so sánh thông số kỹ thuật toàn diện cùng quy trình 6 bước đọc ký hiệu và kiểm tra chứng chỉ CO/CQ chuẩn ASME/ASTM, giúp tối ưu lựa chọn thiết bị chính xác 100% cho hệ thống.
1. Ký hiệu A216, A105 là gì? Bảng so sánh A216 WCB và A105
1.1 Bản chất kỹ thuật của ký hiệu A216 và A105
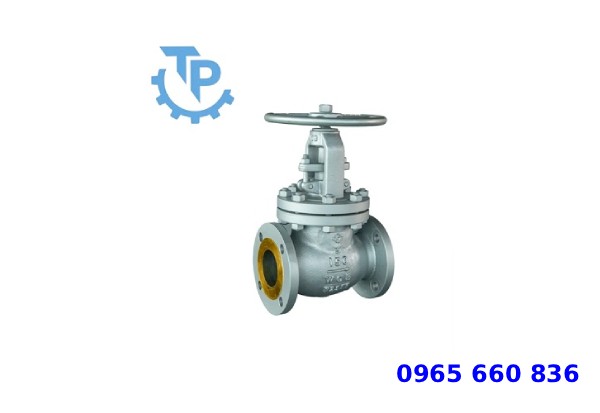
Ký hiệu A216 và A105
Khi quan sát các thông số dập nổi trên thân van hoặc phụ kiện đường ống công nghiệp, A216 và A105 là hai mã tiêu chuẩn vật liệu thuộc hệ thống ASTM International (Hiệp hội Thử nghiệm và Vật liệu Hoa Kỳ). Bản chất kỹ thuật của hai ký hiệu này được phân định rõ ràng như sau:
- Ký hiệu ASTM A216 (Đại diện phổ biến: A216 WCB):
- Bản chất: ASTM A216/A216M là tiêu chuẩn kỹ thuật quy định cho các sản phẩm thép carbon đúc (Cast Carbon Steel) chịu áp lực, làm việc ở môi trường nhiệt độ cao và phù hợp cho công tác hàn nóng chảy.
- Giải mã ký hiệu WCB:
- W (Weldable): Thể hiện vật liệu có khả năng hàn nóng chảy tốt tại xưởng hoặc hiện trường mà không bắt buộc gia nhiệt trước đối với hầu hết phạm vi độ dày.
- C (Cast Steel): Chỉ định phương pháp chế tạo là đúc kim loại (phân biệt với sản phẩm rèn).
- B (Grade B): Cấp độ bền cơ học trung bình trong họ A216, đạt sự cân bằng tối ưu giữa độ bền kéo và độ dẻo.
- Các cấp độ (Grades) trong tiêu chuẩn ASTM A216:
- Grade WCA (UNS J02502): Thép carbon đúc có độ bền kéo 415–585 MPa (60–85 ksi), giới hạn chảy tối thiểu 205 MPa (30 ksi), dùng cho chi tiết chịu ứng suất thấp hơn.
- Grade WCB (UNS J03002): Mác thép đúc tiêu chuẩn phổ biến nhất cho thân van, độ bền kéo 485–655 MPa (70–95 ksi), giới hạn chảy tối thiểu 250 MPa (36 ksi).
- Grade WCC (UNS J02503): Thép đúc cường độ cao hơn, độ bền kéo 485–655 MPa (70–95 ksi), giới hạn chảy tối thiểu 275 MPa (40 ksi).
- Ký hiệu ASTM A105 (ASTM A105/A105M):
- Bản chất: ASTM A105/A105M là tiêu chuẩn kỹ thuật quy định cho sản phẩm thép carbon rèn (Forged Carbon Steel) khối, sử dụng trong chế tạo linh kiện đường ống áp lực như van kích thước nhỏ, mặt bích và phụ kiện áp lực cao.
- Phân loại & Trạng thái xử lý nhiệt:
- A105 (Thô/As-forged): Sản phẩm rèn thô không bắt buộc xử lý nhiệt đối với các mặt bích tiêu chuẩn từ Class 300 trở xuống.
- A105N (Normalized): Sản phẩm A105 bắt buộc trải qua quá trình thường hóa (Normalizing) nhằm tinh chỉnh kích thước hạt kim loại, đồng nhất cấu trúc vi mô và tăng cường độ dẻo dai cơ học. Dạng này là bắt buộc đối với mặt bích trên Class 300 hoặc môi trường vận hành khắc nghiệt.
1.2 Bảng so sánh A216, A105 là gì?
Dù đều là thép carbon chịu áp lực, phương pháp chế tạo khác nhau tạo ra sự phân hóa rõ rệt về đặc tính cơ lý và phạm vi ứng dụng giữa van đúc A216 WCB và van rèn A105:
2. Tiêu chuẩn kỹ thuật và đặc điểm quy trình luyện kim
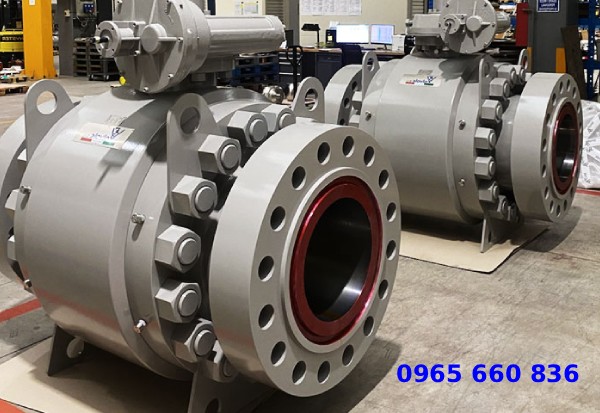
Tiêu chuẩn kỹ thuật và đặc điểm quy trình luyện kim
2.1 Thành phần hóa học chuẩn A216, A105 là gì?
Thành phần hóa học được kiểm soát nghiêm ngặt nhằm bảo đảm sự cân bằng giữa độ bền kéo, độ dẻo dai và khả năng hàn nóng chảy tại hiện trường. Dưới đây là bảng so sánh giới hạn phần trăm tối đa (%WT) theo tiêu chuẩn ASTM A216/A216M-12 và ASTM A105/A105M-23:
*Quy tắc điều chỉnh Mangan trong A216 WCB: Với mỗi lần giảm 0.01% hàm lượng Cacbon dưới mức tối đa 0.30%, tiêu chuẩn cho phép tăng 0.04% Mangan trên mức 1.00%, đạt tối đa lên tới 1.28%.
2.2. Cơ tính cơ học & Giới hạn vận hành Áp suất - Nhiệt độ
- Chỉ số cơ tính cơ học chuẩn ASTM:
- Độ bền kéo (Tensile Strength): A216 WCB nằm trong dải 485–655 MPa (70–95 ksi); A105 quy định tối thiểu 485 MPa (70 ksi).
- Giới hạn chảy tối thiểu (Yield Strength): Cả A216 WCB và A105 đều yêu cầu đạt tối thiểu 250 MPa (36 ksi) ở nhiệt độ phòng.
- Độ giãn dài (Elongation in 50 mm): A216 WCB đạt tối thiểu 22%; A105 đạt tối thiểu 22% trên mẫu thử tiêu chuẩn.
- Độ cứng Brinell: A216 WCB đạt khoảng 137–197 HB sau xử lý nhiệt; A105 nằm trong khoảng 137–197 HBW.
- Định mức Áp suất - Nhiệt độ theo ASME B16.34:
- Giới hạn nhiệt độ vận hành tiêu chuẩn: Cả hai mác thép carbon này làm việc an toàn trong dải nhiệt độ từ -29°C đến 425°C (-20°F đến 800°F).
- Sự suy giảm cơ tính theo nhiệt độ (Derating): Khi nhiệt độ vận hành vượt quá 370°C, độ bền kéo và khả năng chịu rão (creep) bắt đầu giảm dần, đòi hỏi áp suất làm việc cho phép phải giảm tương ứng theo bảng Rating của ASME B16.34. Đối với hệ thống làm việc liên tục trên 425°C, bắt buộc phải chuyển sang mác thép hợp kim Cr-Mo như ASTM A217 WC6 / WC9.
- Môi trường lạnh sâu (Cryogenic): Ở nhiệt độ dưới -29°C, thép carbon bị giòn lạnh; hệ thống bắt buộc phải thay thế bằng thép đúc nhiệt độ thấp ASTM A352 LCB/LCC.
2.3. Quy trình xử lý nhiệt & Tiêu chuẩn kiểm tra chất lượng
- Quy trình xử lý nhiệt bắt buộc:
- Tiêu chuẩn ASTM A216 quy định 100% sản phẩm đúc WCB phải trải qua xử lý nhiệt sau đúc bằng các phương pháp: Ủ (Annealing) ở 815–870°C, Thường hóa (Normalizing) ở 890–950°C, hoặc Thường hóa & Ram (Normalizing & Tempering) ở 590–730°C nhằm triệt tiêu ứng suất tàn dư và đồng nhất cấu trúc hạt Ferrite-Pearlite.
- Đối với ASTM A105, xử lý nhiệt thường hóa (A105N) là bắt buộc cho mặt bích trên Class 300 hoặc các linh kiện làm việc under điều kiện áp suất/nhiệt độ nghiêm ngặt.
- Hệ thống tiêu chuẩn kiểm tra & Nghiệm thu van:
- Thử áp thủy tĩnh (Hydrostatic Test): Kiểm tra độ kín thân van và đĩa van theo tiêu chuẩn API 598 hoặc ASME B16.34.
- Kiểm tra không phá hủy (NDE): Áp dụng kiểm tra hạt từ tính (MPI) theo ASTM A216 S4, chụp X-quang xuyên thấu (RT) theo ASTM A216 S5, hoặc kiểm tra siêu âm (UT) để phát hiện rỗ khí ẩn bên trong vật đúc.
- Môi trường khí chua chứa H2S: Khi ứng dụng trong ngành dầu khí khí chua, vật liệu phải tuân thủ NACE MR0175 / ISO 15156, kiểm soát độ cứng bề mặt tối đa dưới 22 HRC (237 HB) để ngăn ngừa hiện tượng nứt do giòn hydro (SSC).
3. Quy trình 6 bước kiểm tra đến nghiệm thu và lắp đặt thực chiến
Quy trình 6 bước kiểm tra đến nghiệm thu và lắp đặt thực chiến thép A105 và A216 WCB
Để bảo đảm thiết bị van và phụ kiện đường ống làm bằng thép đúc A216 WCB hoặc thép rèn A105 hoạt động an toàn, không xảy ra rò rỉ hay sự cố nứt vỡ under áp suất cao, đội ngũ kỹ sư QA/QC và vận hành cần tuân thủ nghiêm ngặt quy trình nghiệm thu 6 bước dưới đây:
3.1. Chi tiết quy trình 6 bước nghiệm thu & lắp đặt
- Bước 1: Kiểm tra ký hiệu dập nổi trên thân van
- Chuẩn bị: Đèn pin kỹ thuật, kính phóng đại, bản vẽ P&ID và bảng tiêu chuẩn kích thước đường ống.
- Thao tác kỹ thuật: Kiểm tra trực tiếp các thông số được đúc hoặc dập nổi trên thân van. Xác nhận ký hiệu mác thép A216 WCB (hoặc WCB) đối với van đúc hoặc A105 (hoặc A105N) đối với van rèn/mặt bích. Tra cứu mã đường kính danh nghĩa (DN/NPS), cấp áp lực (Class 150/300/600/800/1500 hoặc PN) và số lô đúc/rèn (Heat Number).
- Kết quả cần đạt: Dòng chữ dập nổi rõ ràng, sắc nét; ký hiệu vật liệu khớp 100% với yêu cầu thiết kế trên bản vẽ P&ID.
- Bước 2: Đối chiếu chứng chỉ vật liệu (MTC 3.1) & Mã Heat Number
- Chuẩn bị: Chứng chỉ kiểm định của nhà máy (Mill Test Certificate - MTC 3.1) do nhà sản xuất cung cấp.
- Thao tác kỹ thuật: Đối chiếu mã Heat Number dập trên thân van với số lô trên chứng chỉ MTC. Kiểm tra thành phần hóa học: hàm lượng Cacbon 0.30% với WCB và 0.35% với A105; Mangan 0.60–1.00% (WCB) hoặc 0.60–1.05% (A105). Kiểm tra chỉ số cơ tính: Độ bền kéo 485–655 MPa (WCB) / 485MPa (A105); Giới hạn chảy tối thiểu 250 MPa (36 ksi); Độ giãn dài 22%. Xác nhận trạng thái xử lý nhiệt (Ủ, Thường hóa Normalized) ghi trên MTC.
- Kết quả cần đạt: Mã Heat Number trùng khớp hoàn toàn; toàn bộ chỉ số hóa học và cơ tính đạt hoặc vượt mức tối thiểu quy định bởi ASTM A216/A216M hoặc ASTM A105/A105M.
- Bước 3: Kiểm tra không phá hủy (NDE) & Đo độ cứng kim loại
- Chuẩn bị: Máy đo quang phổ phát xạ/XRF (PMI test), máy đo độ cứng Brinell cầm tay, thiết bị kiểm tra siêu âm (UT) hoặc hạt từ tính (MPI).
- Thao tác kỹ thuật: Thực hiện đo quang phổ PMI tại bề mặt thân van để xác nhận mác thép carbon. Đo độ cứng bề mặt đạt dải 137–197 HB (HBW). Đối với van đúc A216 WCB làm việc ở áp lực Class 600 trở lên, tiến hành kiểm tra hạt từ tính MPI theo ASTM A216 S4 hoặc chụp X-quang RT theo ASTM A216 S5 để phát hiện rỗ khí ẩn.
- Kết quả cần đạt: Không phát hiện khuyết tật rỗ khí lớn hơn 20% độ dày thành van; độ cứng nằm trong dải tiêu chuẩn 137–197 HBW.
- Bước 4: Thử nghiệm áp suất thủy tĩnh (Hydrostatic Pressure Test)
- Chuẩn bị: Bơm thử áp thủy lực, đồng hồ đo áp suất đã kiểm định calibration, chất lưu thử nghiệm (nước sạch chứa chất chống gỉ).
- Thao tác kỹ thuật: Tiến hành thử áp thân van (Shell Test) ở mức 1.5 lần áp suất làm việc danh định ở 38°C (100°F) và thử độ kín đĩa/đế van (Seat Test) ở mức 1.1 lần áp suất làm việc theo quy chuẩn API 598 hoặc ASME B16.34. Duy trì áp suất tối thiểu từ 15 đến 60 giây tùy kích thước van.
- Kết quả cần đạt: Thân van không bị biến dạng, không rò rỉ lưu chất qua thành van hay mối đệm, đồng hồ không bị sụt áp trong suốt thời gian duy trì.
- Bước 5: Đánh giá bảng Rating Áp suất - Nhiệt độ (ASME B16.34)
- Chuẩn bị: Bảng tra P-T Rating dành cho Nhóm vật liệu 1.1 (Group 1.1 Materials) theo ASME B16.34.
- Thao tác kỹ thuật: So sánh nhiệt độ vận hành tối đa và áp suất đỉnh của hệ thống với giới hạn cho phép trong bảng Rating. Xác nhận hệ thống vận hành trong dải an toàn từ -29°C đến 425°C (-20°F đến 800°F).
- Kết quả cần đạt: Áp suất vận hành thực tế nằm dưới đường cong cho phép của Class van tương ứng (ví dụ: Class 150 chịu tối đa 19.6 bar ở 38°C và giảm xuống 5.5 bar ở 425°C).
- Bước 6: Thi công lắp đặt & Hàn nối hiện trường (WPS & PWHT)
- Chuẩn bị: Quy trình hàn (WPS) đã phê duyệt, que hàn hydro thấp AWS E7018 hoặc dây hàn ER70S-6, thiết bị gia nhiệt sơ bộ (Preheating).
- Thao tác kỹ thuật: Vệ sinh sạch vát cối hàn SW/BW. Tiến hành gia nhiệt sơ bộ vùng hàn đến 100–200°C (212–392°F) đối với van đúc WCB hoặc vách dày để tránh nứt giòn. Tiến hành hàn nóng chảy theo tiêu chuẩn ASME Section IX. Thực hiện xử lý nhiệt sau hàn (PWHT) ở nhiệt độ 590–730°C (1100–1350°F) nếu độ dày thành vách vượt quy định của ASME B31.3.
- Kết quả cần đạt: Mối hàn đồng dẻo, đạt 100% tiêu chuẩn kiểm tra bề mặt (PT/MT) và không bị giòn nứt vùng ảnh hưởng nhiệt (HAZ).
3.2. Mẹo chuyên gia: Sai lầm 80% người mới mắc phải
- ⚠️ Sai lầm 80% kỹ sư mới mắc phải: Rất nhiều người nhầm tưởng ký hiệu A216 WCB hay A105 dập nổi trên thân van đồng nghĩa với việc toàn bộ van chịu được áp suất và hóa chất đó. Mác thép dập nổi chỉ đại diện cho vật liệu chế tạo thân van (Body). Khả năng chịu áp và chống ăn mòn của cả van còn phụ thuộc hoàn toàn vào vật liệu làm đĩa van (Trim/Disc), trục van (Stem), đệm làm kín (Seat/Gasket - PTFE/Graphite) và bu lông thân van.
4. Yếu tố ảnh hưởng và sai lầm thường gặp khi lựa chọn vật liệu
4.1. Các yếu tố môi trường & vận hành ảnh hưởng đến độ bền
- Hiện tượng suy giảm cơ tính theo nhiệt độ (Derating / Creep):
- Cả ASTM A216 WCB và ASTM A105 đều có giới hạn nhiệt độ vận hành tối đa là 425°C (800°F).
- Khi nhiệt độ vượt quá 370°C, độ bền kéo và giới hạn chảy của thép carbon bắt đầu sụt giảm nghiêm trọng. Thép bị dẻo hóa và xuất hiện hiện tượng rão nhiệt (Creep) dưới ứng suất kéo dài. Ở điều kiện này, bắt buộc phải chuyển sang sử dụng thép hợp kim Chromium-Molybdenum đúc như ASTM A217 WC6 (chịu đến 593°C) hoặc A217 WC9.
- Hiện tượng giòn lạnh ở nhiệt độ âm (Low-Temperature Brittleness):
- Ở nhiệt độ dưới -29°C (-20°F), cấu trúc tinh thể của thép carbon A216 WCB và A105 bị biến đổi, mất đi độ dẻo dai va đập Charpy V-Notch và trở nên cực kỳ giòn. Van có thể gãy vỡ tức thì nếu bị va đập hoặc biến động áp suất nhẹ.
- Giải pháp: Đối với hệ thống khí hóa lỏng LNG, LPG hoặc môi trường lạnh sâu, bắt buộc phải nâng cấp lên thép đúc nhiệt độ thấp ASTM A352 LCB / LCC (làm việc an toàn đến -46°C) hoặc thép không gỉ Austenitic ASTM A351 CF8M.
- Hiện tượng ăn mòn hóa học & Môi trường khí chua (H2S):
- A216 WCB và A105 là thép carbon tiêu chuẩn, không chứa thành phần Niken (Ni) và Crom (Cr) cao nên khả năng chống ăn mòn hóa học rất hạn chế. Chúng dễ bị gỉ sét ăn mòn toàn bộ trong môi trường nước biển, axit hoặc hóa chất ăn mòn.
- Trong ngành dầu khí chứa khí chua (Sour Service - chứa H2S), thép carbon rất dễ bị nứt do ứng suất hydro (SSC - Sulfide Stress Cracking).
- Giải pháp: Vật liệu bắt buộc phải đạt tiêu chuẩn NACE MR0175 / ISO 15156, kiểm soát hàm lượng cacbon tương đương CE0.43% và độ cứng bề mặt tối đa dưới 22 HRC (237 HBW).
4.2. 3 Sai lầm kinh điển khi chọn chỉ định van A216 WCB vs A105
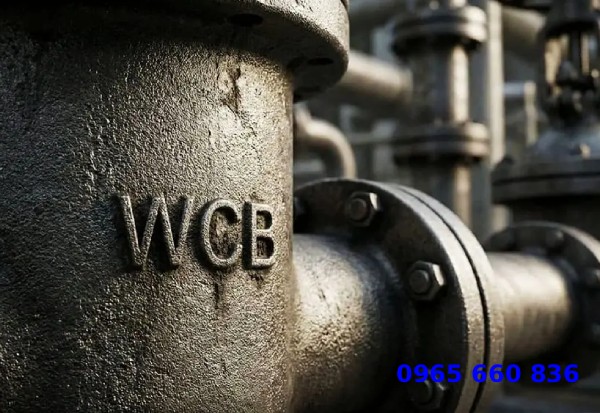
3 Sai lầm kinh điển khi chọn chỉ định van A216 WCB vs A105
- Nhầm lẫn dùng van đúc A216 WCB cho kích thước nhỏ under áp suất cực cao (Class 800/1500):
- Sai lầm: Chọn van đúc A216 WCB đường kính DN15–DN50 cho hệ thống đường ống hơi cao áp Class 800 hay 1500.
- Hậu quả: Vật đúc ở kích thước nhỏ vách dày rất khó kiểm soát khuyết tật rỗ khí ẩn bên trong. Dưới áp suất cực cao, rỗ khí dễ phát triển thành vết nứt xuyên thành van gây rò rỉ nghiêm trọng.
- Khắc phục: Các van cỡ nhỏ (DN15–DN50) làm việc ở áp lực Class 800, Class 1500, Class 2500 bắt buộc 100% phải chỉ định thép rèn ASTM A105.
- Tự ý thay thế van đúc A216 WCB bằng van rèn A105 (hoặc ngược lại) mà không xin phê duyệt:
- Sai lầm: Đội ngũ mua hàng thấy cả A216 WCB và A105 đều có độ bền kéo tối thiểu 485 MPa nên tự ý mua van rèn A105 thay thế cho van đúc WCB cỡ lớn DN100 để tiết kiệm thời gian.
- Hậu quả: Quy trình chế tạo van rèn cho kích thước lớn có chi phí cực kỳ đắt đỏ, đồng thời cấu trúc kết nối mặt bích và chiều dài lắp đặt (Face-to-Face) có thể bị lệch so với tiêu chuẩn thiết kế ban đầu trên bản vẽ.
- Khắc phục: Rèn (A105) và Đúc (A216 WCB) là hai dạng sản phẩm hoàn toàn khác nhau. Mọi sự thay thế phải được Kỹ sư trưởng (Lead Piping Engineer) phê duyệt dựa trên tiêu chuẩn thiết kế hệ thống.
- Bỏ qua chỉ định xử lý nhiệt Thường hóa (A105N) cho môi trường áp lực cao:
- Sai lầm: Chỉ định thép rèn A105 thô (As-forged) cho mặt bích hoặc van Class 600 làm việc ở dải nhiệt độ biến động.
- Hậu quả: Thép A105 thô chưa qua xử lý nhiệt có cấu trúc vi mô hạt không đồng nhất, độ dẻo dai kém hơn và dễ bị gãy giòn khi sốc nhiệt.
- Khắc phục: Bắt buộc chỉ định mác ASTM A105N (Normalized) đối với mặt bích trên Class 300 hoặc các linh kiện van vận hành ở điều kiện áp suất/nhiệt độ khắc nghiệt để bảo đảm vi cấu trúc hạt mịn đồng nhất.
Việc hiểu rõ và kiểm soát tốt bản chất của ký hiệu A216 (thép carbon đúc WCB) và A105 (thép carbon rèn) hay A216, A105 là gì không chỉ dừng lại ở lý thuyết luyện kim, mà là yếu tố cốt lõi bảo đảm sự an toàn vận hành và hiệu quả kinh tế cho toàn bộ hệ thống đường ống công nghiệp.
Chỉ định chính xác giữa van đúc A216 WCB cho các tuyến ống kích thước trung bình – lớn và van rèn A105/A105N cho các vị trí chịu áp lực, nhiệt độ cao giúp doanh nghiệp:
- Phòng ngừa triệt để sự cố rò rỉ, nứt vỡ thân van under áp suất biến động hoặc môi trường giòn lạnh.
- Tối ưu hóa 30–40% chi phí đầu tư ban đầu và hạn chế tối đa rủi ro dừng máy đột ngột không kế hoạch.
- Bảo đảm tính đồng bộ và khả năng nghiệm thu dễ dàng theo các tiêu chuẩn quốc tế như ASME B16.34, API 598 và NACE MR0175.
Lời khuyên vận hành cho Kỹ sư & Đội ngũ Mua hàng (Procurement):
- Không dừng lại ở ký hiệu dập nổi: Dòng chữ A216 WCB hay A105 trên thân van chỉ xác nhận mác thép phần vỏ. Hãy luôn yêu cầu và kiểm tra mã Heat Number đối chiếu trực tiếp với chứng chỉ Mill Test Certificate (MTC 3.1).
- Đánh giá tổng thể vật liệu làm kín (Trim & Gasket): Độ bền của van phụ thuộc vào sự kết hợp giữa thân van và các chi tiết bên trong.
- Chú trọng điều kiện xử lý nhiệt: Đối với mặt bích và phụ kiện từ Class 300 trở lên hoặc làm việc under sốc nhiệt, luôn ưu tiên chỉ định mác A105N (Normalized) để đạt cấu trúc vi mô hạt mịn và độ dẻo dai tối đa.
Tư vấn hỗ trợ mua van công nghiệp tại Thuận Phát:
Để hỗ trợ các nhà thầu, kỹ sư vận hành và bộ phận mua hàng lựa chọn đúng thiết bị van công nghiệp đạt chuẩn ASTM/ASME, đội ngũ kỹ thuật của chúng tôi luôn sẵn sàng đồng hành tư vấn chuyên sâu cho từng dự án:
- 🌐 Tư vấn kỹ thuật & Thẩm định hồ sơ: Hỗ trợ tra cứu bảng Rating Áp suất - Nhiệt độ (ASME B16.34), phân tích tính tương thích môi chất và thẩm định chứng chỉ MTC 3.1.
- 📦 Cung cấp giải pháp van chính hãng: Phân phối đa dạng các dòng van đúc ASTM A216 WCB, van rèn ASTM A105/A105N đầy đủ CO/CQ, đạt tiêu chuẩn thử áp API 598.
Bạn đang gặp vướng mắc trong việc lựa chọn mác thép van cho hệ thống hơi nóng, dầu khí hay hóa chất?
👉 Hãy liên hệ ngay với đội ngũ kỹ sư ứng dụng của chúng tôi qua Hotline 0965 660 836 hoặc gửi bản vẽ P&ID về Email tư vấn để nhận giải pháp tối ưu chi phí và báo giá chính xác nhất!
Xem thêm: Tín hiệu Modbus RTU là gì ? Modbus RS485 Modbus RS232
205B - Cự Khê - Thanh Oai - Tp.Hà Nội
Tel: Kinh doanh TP 0965 660 836
Bảo hành: 0981 922 185
Email: kien@cnthuanphat.com
Thời gian mở cửa: Từ 8h-17h hàng ngày
Số 46N1 - Phố Đông Chiêu - P.Tân Đông Hiệp - Tx.Dĩ An - Tp.Bình Dương
Tel: Kinh doanh TP: 0965 660 836
Bảo hành: 0981 922 185
Email: kien@cnthuanphat.com
Thời gian mở cửa: Từ 8h-17h hàng ngày
Kinh doanh TP: 0965 660 836
Kế toán: 0328.94.2662
Email: kien@cnthuanphat.com
Bảo hành: 0981 922 185
Website: vanhanoi.vn
Chủ tài khoản: CT TNHH VẬT TƯ CÔNG NGHIỆP THUẬN PHÁT
Ngân hàng VPBANK Chi nhánh Kinh Đô - Hà Thành Hà Nội
SKT: 921756666
Ngân hàng VIB Chi nhánh Xa La – Hà Đông – Hà Nội
SKT: 010197999
Ngân hàng ACB Chi nhánh Hoàng Cầu – Hà Nội
SKT: 686866688868
CHÍNH SÁCH GIAO HÀNG
Nhận hàng và thanh toán tại nhà
ĐỔI TRẢ DỄ DÀNG
Dùng thử trong vòng 3 ngày
THANH TOÁN TIỆN LỢI
Trả tiền mặt, CK, trả góp 0%
HỖ TRỢ NHIỆT TÌNH
Tư vấn, giải đáp mọi thắc mắc
© 2024 Công Ty TNHH Vật Tư Công Nghiệp Thuận Phát
Địa chỉ: Số 9/57/475 Nguyễn Trãi - Thanh Xuân - Hà Nội
VPGD: 205B - Cự Khê - Thanh Oai - Tp.Hà Nội
VPGD: Số 46N1 - Phố Đông Chiêu - P.Tân Đông Hiệp - Tx.Dĩ An - Tp.Bình Dương
Email: kien@cnthuanphat.com. Điện thoại: Kinh doanh TP 0965 660 836